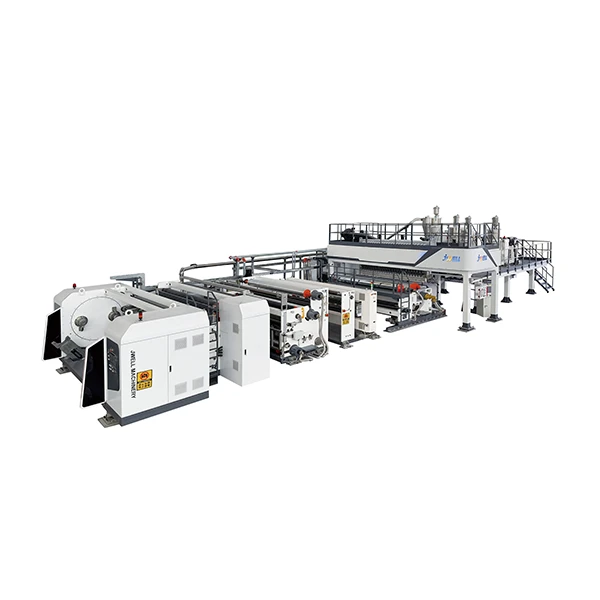
এক্সট্রুডার হল একটি যান্ত্রিক যন্ত্র যা একটি কাস্টম-আকৃতির ছাঁচের মাধ্যমে গলিত থার্মোপ্লাস্টিক উপাদানকে পাইপ, ড্রাফ্ট স্ট্রিপ বা ফিলামেন্টের মতো অবিচ্ছিন্ন প্রোফাইল তৈরি করতে বাধ্য করে। একটি সম্পূর্ণ প্লাস্টিকের এক্সট্রুডারে একটি কাঁচামাল ফিড হপার, একটি উত্তপ্ত নলাকার ব্যারেল, একটি অভ্যন্তরীণ ঘূর্ণায়মান স্ক্রু, একটি ডাই হেড এবং একটি ডাউনস্ট্রিম কুলিং সিস্টেম থাকে। পলিমার গলে যাওয়াকে আকার দেওয়া একটি সহজ অংশ। কুলিং পর্বের মধ্য দিয়ে যাওয়ার সময় উপাদানটিকে তার সুনির্দিষ্ট জ্যামিতি বজায় রাখতে বাধ্য করা ওয়ার্কশপে অপারেটরদের জন্য একটি বাস্তব চ্যালেঞ্জ।

কিভাবে একটি প্লাস্টিক এক্সট্রুডার কাজ করে?
প্লাস্টিক এক্সট্রুশন প্রক্রিয়া মূল পলিমার গলানোর জন্য শুধুমাত্র বাহ্যিক গরম করার স্ট্রিপের পরিবর্তে যান্ত্রিক ঘর্ষণের উপর নির্ভর করে। প্লাস্টিক এক্সট্রুডারগুলি কীভাবে কাজ করে তা বোঝার জন্য, আমরা TSC ফ্রেম ব্যবহার করি: তাপমাত্রা, শিয়ার এবং শেপিং। এই ক্রমটি সঠিকভাবে নির্ধারণ করে কিভাবে কাঁচামালের কণাগুলো একটি কঠিন চূড়ান্ত পণ্যে রূপান্তরিত হয়।
পর্যায় 1: তাপমাত্রা (খাদ্য এলাকা)
প্রক্রিয়াটি শুরু হয় যখন মাধ্যাকর্ষণ প্রক্রিয়াবিহীন প্লাস্টিকের কণাকে ফড়িং থেকে ফিড গলায় টেনে নিয়ে যায়। ঘূর্ণায়মান স্ক্রুটির ফিড এলাকা এই কণাগুলিকে ধরে এবং ব্যারেলের মধ্যে এগিয়ে নিয়ে যায়। অপারেটর এই প্রাথমিক এলাকায় বাহ্যিক হিটিং স্ট্রিপকে অপেক্ষাকৃত কম তাপমাত্রায় সেট করে। এটি প্লাস্টিককে অকালে গলে যাওয়া এবং ফিডের গলায় আটকে যেতে বাধা দেয়, যা ব্রিজিং নামে পরিচিত একটি ব্লকেজ হতে পারে।
পর্যায় 2: শিয়ারিং (ট্রানজিশন জোন এবং মিটারিং জোন)
যান্ত্রিক শিয়ারিং প্লাস্টিক গলতে প্রয়োজনীয় তাপের 80% পর্যন্ত উৎপন্ন করে। যেহেতু স্ক্রু কণাগুলিকে ট্রানজিশন জোনে ঠেলে দেয়, স্ক্রুটির মূল ব্যাস বৃদ্ধি পায়। এই নকশা ব্যারেল প্রাচীর বিরুদ্ধে প্লাস্টিক presses. কণা এবং ধাতব ব্যারেলের মধ্যে তীব্র ঘর্ষণ পলিমার চেইনগুলিকে ছিঁড়ে ফেলে, প্রচুর অভ্যন্তরীণ তাপ তৈরি করে। যখন উপাদানটি স্ক্রুটির শেষে মিটারিং জোনে পৌঁছায়, তখন এটি একটি অভিন্ন, চাপযুক্ত গলে যায়, ছাঁচে প্রবেশের জন্য প্রস্তুত।
পর্যায় 3: গঠন (মরা)
ডাই চাপযুক্ত পলিমার গলিয়ে তার চূড়ান্ত ক্রস-বিভাগীয় আকৃতি তৈরি করতে বাধ্য করে। ভিতরের ম্যান্ড্রেলের চারপাশে গলিত হয়ে যায় এবং ছাঁচের ঠোঁট ছেড়ে যাওয়ার আগে পুনরায় মিলিত হয়। যে গতিতে উপাদানটি ছাঁচটি ছেড়ে যায় তা অবশ্যই ডাউনস্ট্রিম ট্র্যাকশন মেশিনের গতির সাথে পুরোপুরি মিলে যেতে হবে। এই খসড়া অনুপাতের কোনো অমিল হলে তা উপাদানটিকে অপ্রাকৃতিকভাবে প্রসারিত করবে এবং প্রোফাইলের কাঠামোগত অখণ্ডতার সাথে আপস করবে।
কেন আমার নিষ্কাশিত প্লাস্টিক প্রোফাইল শীতল সময় ওয়ারিং হয়?
প্লাস্টিকের ক্রস{0}}বিভাগে অসম সংকোচনের হার বিকৃতির তীব্রতা নির্ধারণ করে। আপনি যখন জিজ্ঞাসা করেন "কেন ঠান্ডা হওয়ার সময় আমি এক্সট্রুড করা প্লাস্টিকের প্রোফাইল বিকৃত হয়?" কখন, উত্তরটি প্রায় সবসময় তাপীয় গ্রেডিয়েন্টে খুঁজে পাওয়া যায়। প্রোফাইলের মোটা-প্রাচীরযুক্ত অংশ পাতলা-প্রাচীরের অংশের চেয়ে অনেক বেশি সময় ধরে তাপ ধরে রাখে।
মূল কারণ 1: অপ্রতিসম সংকোচন
সংলগ্ন পাতলা দেয়ালগুলি ইতিমধ্যে শক্ত হয়ে যাওয়ার পরে, পুরু দেয়ালগুলি ঠান্ডা এবং সঙ্কুচিত হতে থাকে। মোটা ভরে, এই বিলম্বিত সংকোচনটি ইতিমধ্যে শক্ত, পাতলা-প্রাচীরের অংশটিকে শারীরিকভাবে টানে এবং বাঁকিয়ে দেয়, যার ফলে এটি তার প্রান্তিককরণ থেকে বিচ্যুত হয়। অপারেটররা ছাঁচের অভ্যন্তরে স্থানীয় কুলিং চ্যানেলগুলিকে অন্তর্ভুক্ত করার জন্য ছাঁচটিকে পরিবর্তন করে, অথবা প্রোফাইলটি ছাঁচ ছেড়ে যাওয়ার মুহুর্তে প্রোফাইলের ঘন অংশগুলির সাথে দিকনির্দেশক বায়ুপ্রবাহকে সারিবদ্ধ করে এই সমস্যার সমাধান করে। ঘন এবং পাতলা উভয় দেয়ালকে একই সাথে তাদের কাচের স্থানান্তর তাপমাত্রায় পৌঁছাতে বাধ্য করা বাঁকানো বাহিনীকে দূর করতে পারে।
মূল কারণ 2: "স্ট্রেস মেমরি"
যদি এক্সট্রুডার স্ক্রু অত্যধিক শিয়ার বল প্রয়োগ করে, পলিমার চেইনগুলি স্ট্রেস মেমরি বিকাশ করবে। অনেক অপারেটর ভুলবশত বিকৃতিকে সম্পূর্ণরূপে ডাউনস্ট্রিম কুলিং সমস্যা হিসাবে দেখে। তারা সফলতা ছাড়াই কয়েক ঘন্টা জল স্নানের তাপমাত্রা সামঞ্জস্য করে। বাস্তবতা হল ব্যারেলের ভিতরে ত্রুটি শুরু হয়। স্ক্রু গতি খুব বেশি হলে, ছাঁচে প্রবেশ করার আগে পলিমার চেইনগুলি অপ্রাকৃতভাবে প্রসারিত হবে। একবার প্লাস্টিক ছাঁচ ছেড়ে শীতল স্নানে প্রবেশ করলে, প্রসারিত চেইনগুলি তাদের আসল শিথিল অবস্থায় ফিরে যাওয়ার চেষ্টা করে। এই আণবিক রিবাউন্ড চূড়ান্ত পণ্যে মারাত্মক বিকৃতি বা বিকৃতি হিসাবে প্রকাশ পায়। স্ক্রু গতি কমানো এবং ব্যারেল তাপমাত্রা সামান্য বৃদ্ধি এই অভ্যন্তরীণ চাপ কমাতে পারে।
"এয়ার গ্যাপ" সামঞ্জস্য নিয়ম
ছাঁচের শেষ মুখ এবং প্রথম জল শীতল স্নানের মধ্যে সুনির্দিষ্ট দূরত্ব --এয়ার গ্যাপ নামে পরিচিত-- প্রোফাইলের তাৎক্ষণিক পৃষ্ঠের টান নির্ধারণ করে। আমাদের সাম্প্রতিক বেঞ্চ পরীক্ষায় অসমম্যাট্রিক অনমনীয় পিভিসি উইন্ডো ফ্রেমের মধ্যে বায়ু-ব্যবধানের দৈর্ঘ্য এবং ওয়ারপেজের মধ্যে একটি স্পষ্ট সম্পর্ক প্রকাশ করা হয়েছে।
আমরা 5 মিমি পুরু বেসের সাথে সংযুক্ত একটি 2 মিমি পাতলা প্রাচীর সহ একটি অবিচ্ছিন্ন প্রোফাইল চালিয়েছি। একটি আদর্শ 50 মিমি বায়ু ব্যবধান ত্যাগ করার ফলে পাতলা প্রাচীরের 4-ডিগ্রী অভ্যন্তরীণ বিকৃতি ঘটে। ঠান্ডা জলের দ্রুত প্রভাব তাত্ক্ষণিকভাবে পাতলা দেয়ালগুলিকে লক করে দেয়, যখন 5 মিমি বেসটি খোলা বাতাসে ডাই প্রসারণ অনুভব করে। সুনির্দিষ্টভাবে বাতাসের ব্যবধানকে 15 মিমিতে কমিয়ে, আমরা জলের ট্যাঙ্কের আকৃতির হাতাকে প্রভাবিত করার আগে পুরু ভিত্তিটি প্রসারিত করার সময়কে কমিয়ে দিই। এই সাধারণ শারীরিক সমন্বয় 22% দ্বারা অসম সংকোচন কমিয়েছে এবং ছাঁচে কোনও জটিল পরিবর্তনের প্রয়োজন ছাড়াই প্রোফাইলের সোজাতা সম্পূর্ণরূপে পুনরুদ্ধার করেছে।
প্লাস্টিক এক্সট্রুডার সম্পর্কে FAQ
প্রশ্নঃ এক্সট্রুডার মেশিন কি?
উত্তর: এটি একটি উত্পাদনকারী যন্ত্র যা পাইপ, ফিল্ম বা টিউবের মতো অবিচ্ছিন্ন প্রোফাইল তৈরি করতে একটি শেপিং ডাইয়ের মাধ্যমে কাঁচা প্লাস্টিক বা ধাতুকে গলে এবং জোর করে।
প্রশ্ন: আমার নিষ্কাশিত প্লাস্টিকের প্রোফাইল শীতল হওয়ার সময় কেন ওয়ারিং হয়?
উত্তর: ওয়ারপেজ সাধারণত অসম শীতল হার, অনুপযুক্ত জল স্নানের তাপমাত্রা, বা এক্সট্রুড পলিমারে ভারসাম্যহীন অভ্যন্তরীণ চাপের কারণে ঘটে।
প্রশ্নঃ এক্সট্রুডার মেশিন কিভাবে কাজ করে?
উত্তর: কাঁচা রজন ফড়িং থেকে উত্তপ্ত ব্যারেলে খাওয়ানো হয়। ঘূর্ণায়মান স্ক্রু গলে যায়, মিশ্রিত হয় এবং উপাদানটিকে সামনের দিকে ঠেলে দেয়, এটি গঠনকারী ছাঁচের মধ্য দিয়ে জোর করে।
প্রশ্নঃ এক্সট্রুডার মেশিন কিভাবে পরিচালনা করবেন?
উত্তর: ড্রামটিকে সেট তাপমাত্রায় প্রিহিট করুন। এর পরে, কাঁচা রজন হপারে লোড করা হয়, স্ক্রু ড্রাইভটি কম গতিতে শুরু হয় এবং ছাঁচের আউটপুট পর্যবেক্ষণ করা হয়।
প্রশ্ন: কিভাবে চলচ্চিত্রের স্বচ্ছতা উন্নত করা যায়?
উত্তর: স্ফটিক আকার কমাতে দ্রুত শীতল হার বাড়ান। একইভাবে, গলিত তাপমাত্রা অপ্টিমাইজ করুন, ছাঁচ পরিষ্কার রাখুন, এবং উচ্চ-গুণমান স্পষ্টকারী সংযোজন ব্যবহার করুন।